Muovin ruiskuvalu
Ruiskuvalu on muovituotteiden suosituin valmistustapa, ja hyvästä syystä: se tuottaa mittatarkkoja kappaleita tehokkaasti. Menetelmä sopii parhaiten yli tuhannen kappaleen sarjoihin, ja valmistamme jopa 25-kiloisia tuotteita. Olipa tarpeesi pieni tai suuri, meiltä löytyy siihen osaaminen.
Ruiskuvalu Leomuovilla
Muovin ruiskuvalu eli ruiskupuristus on yleisin muovituotteiden ja -komponenttien valmistusmenetelmä. Kun tuotetta tarvitaan yli tuhannen kappaleen sarjoina, ruiskuvalu on nopea, kustannustehokas ja mittatarkka valinta.
Ruiskuvalukoneemme toimivat osana automatisoitua tuotantolinjaa. Jokaiselle tuotteelle määritetään omat asetusarvot, joilla koko sarja ajetaan, joten laatu pysyy tasaisena ensimmäisestä kappaleesta viimeiseen. Kappaleet tulevat muotista valmiiksi siisteinä, eikä niitä yleensä tarvitse jälkityöstää, mikä lyhentää toimitusaikaa ja pitää kustannukset kurissa.
Raaka-aineena käytämme pääasiassa kestomuovia, joka on vastuullinen valinta: kestomuovi on kierrätettävää muovia, joka voidaan sulattaa ja muovata uudelleen, joten syntyvä hukka saadaan hyötykäyttöön. Ruiskuvalu soveltuu myös kertamuoveille, ja joissakin käyttökohteissa niiden ominaisuudet, kuten lämmönkesto, ovat tarpeen.
Autamme valitsemaan materiaalin, joka täyttää tuotteesi vaatimukset ja on samalla mahdollisimman kestävä valinta.
Osaaminen tekee ruiskuvalusta kustannustehokasta
Ruiskuvalu on pitkälle automatisoitu prosessi, mutta laadukas ja kustannustehokas muovituote syntyy vasta kokemuksen ja osaamisen avulla. Jo pieni muutos jaksoajassa tai lämpötilassa voi vaikuttaa merkittävästi tuottavuuteen sekä kappaleen kestävyyteen ja lujuuteen.
Siksi prosessin hienosäätö on meillä ammattilaisten käsissä. Neljän vuosikymmenen kokemus ruiskuvalusta on opettanut meille, miten eri materiaalit ja tuotteet käyttäytyvät prosessissa. Kokeneet asettajamme säätävät prosessin jokaiselle tuotteelle sopivaksi, ja saat tasalaatuiset sarjat sovitussa aikataulussa ja kustannustehokkaasti.
Ruiskuvalukoneen rakenne ja osat
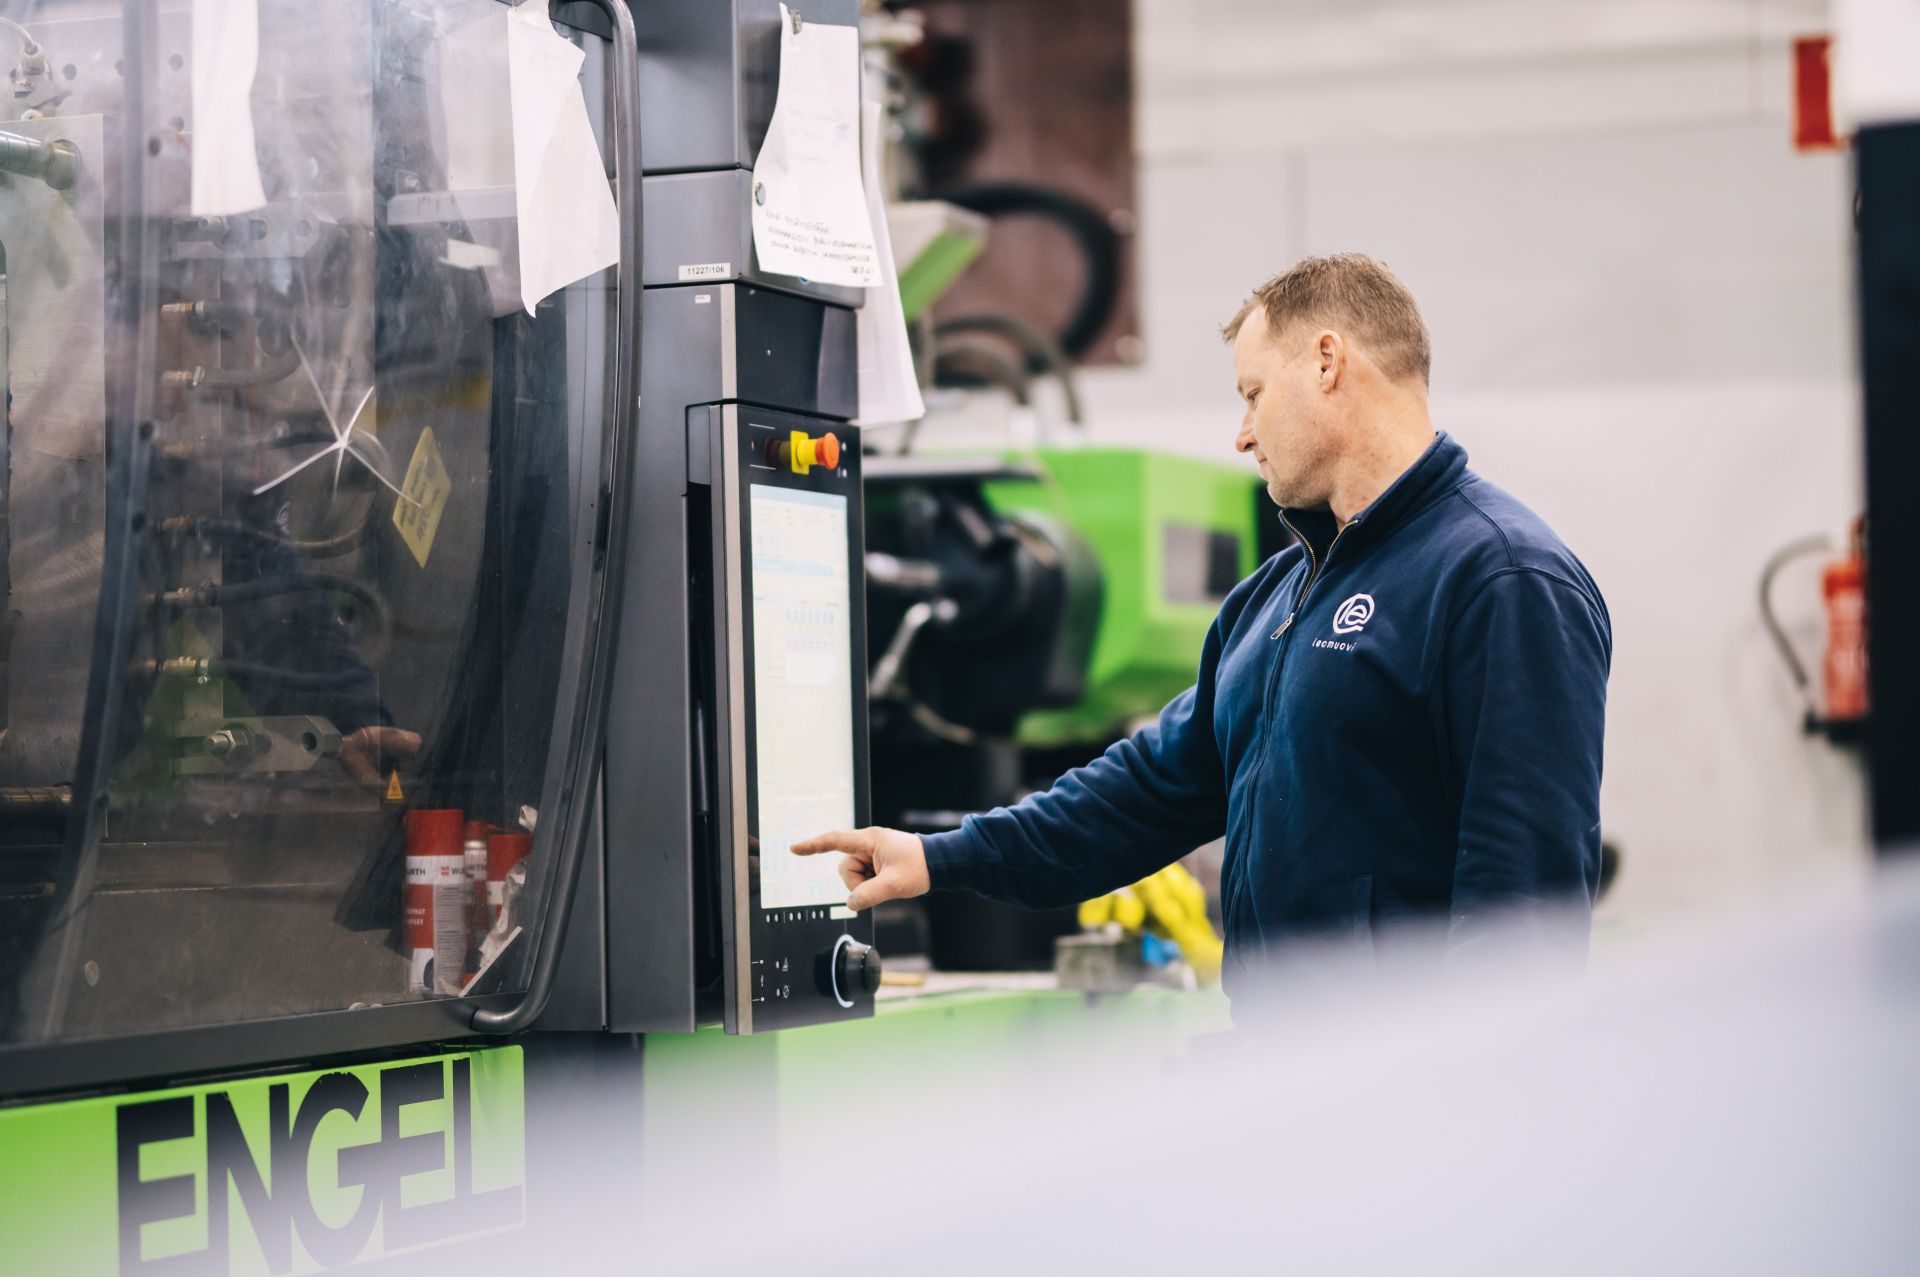
Ruiskuvalukone koostuu viidestä pääyksiköstä. Yhdessä ne sulattavat muoviraaka-aineen, ruiskuttavat sen muottiin, pitävät muotin kiinni jäähtymisen ajan ja poistavat valmiin kappaleen. Kun tunnemme jokaisen yksikön toiminnan, osaamme valita tuotteellesi oikean koneen ja säätää prosessin juuri sille sopivaksi.
1. Sulkuyksikkö
Sulkuyksikkö avaa ja sulkee muotin ja pitää sen kiinni sulkuvoimalla ruiskutuksen ja jälkipaineen ajan. Sulkuyksikössä on myös ulostyöntöjärjestelmä, joka irrottaa valmiin kappaleen muotista. Sulkuvoima ilmoitetaan tonneina (t) tai kilonewtoneina (kN), ja se määrää, kuinka suuria kappaleita koneella voidaan valmistaa. Konekantamme sulkuvoimat ulottuvat 35 tonnista 1600 tonniin, joten valmistamme kappaleita yhdestä grammasta 25 kiloon ja voimme valita jokaiselle tuotteelle sen kokoon ja vaatimuksiin sopivan koneen.
2. Ruiskutusyksikkö
Ruiskutusyksikkö plastisoi raaka-aineen ja ruiskuttaa sen muottiin. Muovigranulaatit kulkevat suppilosta lämmitettyyn sylinteriin, jossa pyörivä kierukkaruuvi sulattaa ja sekoittaa ne tasaiseksi massaksi. Ruiskutusvaiheessa ruuvi liikkuu eteenpäin ja painaa sulan muovin suuttimen kautta muottiin. Oikea sulatuslämpötila ja tasainen massa ovat edellytys sille, että raaka-aine säilyttää ominaisuutensa ja kappaleista tulee kestäviä.
3. Käyttöjärjestelmä
Käyttöjärjestelmä tuottaa voiman sulku- ja ruiskutusyksikön liikkeisiin. Se voi olla hydraulinen, täyssähköinen tai näiden yhdistelmä eli hybridi. Sähköiset ja hybridikoneet ovat tarkkoja ja energiatehokkaita, kun taas hydrauliset koneet soveltuvat hyvin suurille sulkuvoimille.
4. Ohjausyksikkö
Tietokoneohjattu ohjausyksikkö säätää ja valvoo prosessiparametreja, kuten lämpötiloja, paineita, aikoja ja nopeuksia. Sen ansiosta jokainen jakso toistuu samanlaisena. Hyödynnämme prosessiseurantaa osana ISO 9001 -sertifioitua laatujärjestelmäämme, jotta jokainen erä on tasalaatuinen sarjan ensimmäisestä kappaleesta viimeiseen.
5. Runko
Runko on koneen kantava rakenne, johon muut yksiköt on kiinnitetty.
Muotti on tuotekohtainen
Muotti ei ole koneen kiinteä osa. Se valmistetaan jokaista tuotetta varten erikseen ja kiinnitetään sulkuyksikön muottipöytiin, joten samalla koneella voidaan valmistaa monia eri tuotteita muottia vaihtamalla.
Muotin laatu ratkaisee pitkälti myös valmiin kappaleen laadun. Siksi suunnittelemme ja valmistamme muotteja myös itse ja huolehdimme niiden säännöllisestä huollosta. Näin muotti toimii luotettavasti koko tuotteen elinkaaren ajan.
Ruiskuvaluprosessin vaiheet
Ruiskuvalussa sula muovi ruiskutetaan korkealla paineella muottiin, jossa se jähmettyy valmiiksi kappaleeksi. Sama jakso toistuu tuotannossa kerta toisensa jälkeen, ja jokainen vaihe vaikuttaa siihen, millainen valmiista kappaleesta tulee. Jakso etenee seuraavasti:
1. Plastisointi ja annostelu
Muovigranulaatit syötetään suppilosta ruiskutusyksikön sylinteriin, jossa pyörivä ruuvi sulattaa eli plastisoi ne kitkan ja lämmön avulla. Samalla syöttöruuvi annostelee seuraavaan ruiskutukseen tarvittavan määrän sulaa muovia. Massan lämpötilan on oltava tasainen koko annoksessa, ja väri- ja lisäaineiden on sekoituttava siihen tasaisesti, jotta raaka-aine säilyttää ominaisuutensa koko prosessin ajan.
4. Jälkipaine
Ruiskutusta seuraa heti jälkipainevaihe, jonka aikana muotin yksityiskohdat täyttyvät lopullisesti. Jälkipaine korvaa myös muovin kutistumista jäähtymisen aikana. Jos jälkipaineen vaikutusaika jää liian lyhyeksi, kappaleen pintaan voi muodostua epätasaisuutta tai kuplia, tai kappale voi vääntyä.
5. Jäähdytys
Jäähdytys on jakson pisin vaihe. Muovi alkaa jäähtyä jo ruiskutuksen aikana, mutta jäähdytystä jatketaan jälkipaineen jälkeenkin, jotta kappale säilyttää muotonsa eikä väänny. Jäähtymistä nopeutetaan yleensä kierrättämällä vettä muotin jäähdytyskanavissa. Jäähdytysajan oikea mitoitus vaikuttaa suoraan sekä jaksoaikaan että kappaleen laatuun.
6. Muotin avaus ja kappaleiden ulostyöntö
Kun kappaleet ovat jähmettyneet riittävästi, sulkuyksikkö avaa muotin ja ulostyöntimet irrottavat ne. Valmiit kappaleet ohjautuvat joko suoraan pakkauslaatikkoon tai robotin avulla kuljettimelle jatkokäsittelyyn tai pakattavaksi. Muotti sulkeutuu, ja seuraava valujakso alkaa.